Artykuł sponsorowany
Tolerancje, pomiar siły i zgodność partii — jak ocenić sprężynę techniczną przed montażem
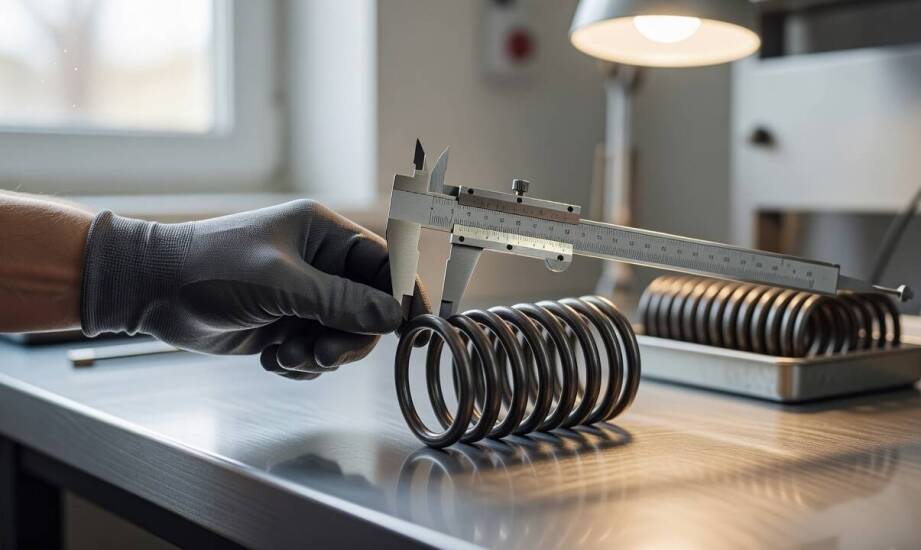
Sprężyna techniczna może na pierwszy rzut oka wyglądać identycznie jak inna sztuka z tej samej partii, a jednak po zamontowaniu w docelowym mechanizmie powodować zauważalne różnice w pracy urządzenia. Problem ujawnia się najczęściej dopiero podczas precyzyjnych pomiarów, gdy rzeczywista siła lub ugięcie elementu nie odpowiadają wartościom projektowym. Skutkuje to szybkim zużyciem współpracujących komponentów, niewłaściwym napięciem całego układu lub całkowitą niesprawnością obsługiwanej maszyny. Weryfikacja parametrów technicznych i tolerancji wykonania eliminuje ryzyko awarii po montażu, dlatego każdą sprężynę należy oceniać na podstawie twardych danych z testów obciążeniowych, a nie na bazie powierzchownej analizy wizualnej powłoki zewnętrznej czy ogólnego kształtu.
Przeczytaj również: Zatrudnienie obcokrajowca krok po kroku
Tolerancje geometryczne i dopasowanie sprężyny do gniazda
Właściwe ułożenie elementu w układzie mechanicznym wymaga pełnej zgodności wymiarowej z oryginalnym projektem inżynieryjnym. Średnica zewnętrzna i wewnętrzna zwoju, długość swobodna oraz grubość drutu stanowią podstawowe wartości geometryczne podlegające ścisłej kontroli. Wymiary te muszą zamykać się w założonych przedziałach, aby sprężyna swobodnie weszła do dedykowanego gniazda i współpracowała z trzpieniem prowadzącym bez nadmiernego oporu.
Przeczytaj również: Co zrobić, aby pierwszy przelew z UK do Polski był gratis?
Głównym standardem europejskim definiującym parametry sprężyn śrubowych naciskowych i naciągowych pozostaje norma DIN EN 15800. Dokument ten precyzuje trzy podstawowe stopnie dokładności wytwarzania. Pierwsza klasa jakości narzuca najwęższe rygory wymiarowe dla najbardziej precyzyjnych mechanizmów, natomiast trzecia dopuszcza znacznie szersze wahania dla mniej wymagających zastosowań. Dopuszczalne odchylenie średnicy zwoju zależy wprost od wielkości samej średnicy oraz współczynnika uzwojenia. Wybierając dla przykładu model o średnicy kilkunastu milimetrów z drugiej klasy dokładności, tolerancja błędu często zamyka się w zaledwie ułamkach milimetra.
Przeczytaj również: Jak budować długofalowe relacje z klientami dzięki outsourcingowi call center?
Istotne znaczenie dla poprawnego funkcjonowania całego napędu ma również zachowanie pełnej osiowości elementu. Odchylenie linii płaszcza oraz brak idealnej równoległości powierzchni oporowych wpływają bezpośrednio na równe rozłożenie sił. Odkształcenia geometryczne prowadzą do gwałtownego wyboczenia sprężyny podczas pracy, co skutkuje nieosiowym naciskiem na pozostałe części układu. Precyzyjna analiza tych kilku wartości przed wbudowaniem komponentu w maszynę pozwala bezpiecznie odrzucić wadliwe sztuki.
Pomiary siły roboczej i weryfikacja powtarzalności partii
Rzeczywista charakterystyka pracy sprężyny wynika z pomiaru jej siły przy ściśle określonych ugięciach roboczych. Wartości te wyznacza się na zaawansowanych stanowiskach testowych wyposażonych w bardzo czułe czujniki. Maszyny badawcze rejestrują punkty obciążenia minimalnego oraz maksymalnego dla wybranej długości sprawdzanego elementu. Sztywność sprężyny oblicza się następnie jako stosunek przyrostu siły do całkowitego przyrostu ugięcia. Parametr ten bezpośrednio opisuje opór mechaniczny stawiany przez stalowy drut podczas jego ściskania lub rozciągania. Pomiary parametrów mechanicznych wykonuje się dopiero po wstępnym kondycjonowaniu sprężyny, co polega na poddaniu jej kilkukrotnemu próbnemu obciążeniu w pełnym zakresie. Proces ten sprawnie eliminuje naturalny efekt początkowego osiadania świeżego materiału.
Właściwa ocena przydatności elementu nie powinna bazować na jednostkowych testach losowej sztuki, szczególnie przy projektowaniu urządzeń do pracy ciągłej. Wahania siły i wymiarów w ramach dopuszczalnych granic normatywnych mogą mocno kumulować się w dłuższych seriach produkcyjnych. Prowadzi to do tworzenia skrajnie różnych warunków pracy dla kolejnych cyklów obciążeniowych maszyny. Doświadczony wytwórca precyzyjnych elementów technicznych, firma Spretech J.K. z Katowic, opiera swoją ponad czterdziestoletnią działalność na zaawansowanym technologicznie parku maszynowym. Wykorzystanie nowoczesnych metod obróbki pozwala stabilizować właściwości fizyczne wewnątrz produkowanej serii. Dobrze zaopatrzony sklep ze sprężynami nierzadko udostępnia również obszerne specyfikacje techniczne, ułatwiając właściwy dobór komponentów do bardzo rygorystycznych projektów.
Rozbudowana dokumentacja danej partii pozostaje niezwykle cennym zasobem dla nowoczesnych działów utrzymania ruchu. Informacje o zastosowanym gatunku drutu, przypisanej klasie tolerancji oraz poprawnie zarejestrowanych siłach roboczych przyspieszają wszelkie prace serwisowe. Dane z testów laboratoryjnych pozwalają zestawić parametry sprężyny z rygorystycznymi wymogami projektu, co drastycznie obniża ryzyko pomyłki w trakcie doboru części zamiennych.
Ostateczna weryfikacja sprężyny technicznej przed wdrożeniem do eksploatacji obejmuje znacznie więcej niż tylko bezwzględne potwierdzenie jej zewnętrznych gabarytów. Największe znaczenie dla długiej żywotności całego docelowego mechanizmu ma pełna zgodność parametrów geometrycznych z określoną klasą dokładności oraz doskonała stabilność sił roboczych w założonych punktach ugięcia. Powtarzalność właściwości fizycznych w obrębie całej dostarczanej partii gwarantuje przewidywalną pracę maszyn produkcyjnych, znacząco obniżając tym samym cykliczne koszty serwisowania urządzeń. Decyzja o montażu zawsze powinna opierać się na wykonanych pomiarach fizycznych oraz pełnej zgodności ze standardami, a nie na przypadkowym dopasowaniu wymiarowym bez wiedzy o dynamice sprężyny.
Kategorie artykułów
Polecane artykuły

Jak wybrać palety przemysłowe do efektywnego transportu i magazynowania
Najpierw sprawdź wagę i wymiary ładunku, później dobierz materiał i nośność palety, a na końcu zweryfikuj normy (np. ISPM 15) oraz koszty. Taka kolejność pozwala szybko wybrać palety przemysłowe bez błędów, które drogo kosztują w transporcie i magazynowaniu.Przeczytaj również: Proces badania technic

Znaczenie zajęć manualnych w aktywizacji osób starszych
Zajęcia manualne mają ogromne znaczenie dla osób starszych, wpływając na ich zdrowie psychiczne i fizyczne. Poprawiają jakość życia seniorów oraz integrują ich ze społecznością. Różnorodność form tych aktywności pozwala dostosować je do indywidualnych potrzeb uczestników, co sprawia, że są one bardz